熔硫釜,全自控超大熔硫釜,双相分离器,硫铵饱和器,一二类压力容器 · 恩施
智造硫回收 · 绿动未来
20项硫回收专利,DCS全程智能控制,硫磺纯度99.9%,122家客户信赖之选
一二类压力容器资质&ISO9001认证
第六代全自控熔硫釜,低碳环保零排放
3000㎡厂房+百台设备,一站式交钥匙服务
远销印尼,226台设备稳定运行
226台
稳定运行设备
122家
服务企业数量
99.9%
硫磺纯度
20项
硫回收专利
关于益普莱环保科技
熔硫釜,全自控超大熔硫釜,双相分离器,硫铵饱和器,一二类压力容器专业供应商 · 恩施本地化服务
恩施地处武陵山区,旅游与矿产并重,农产品加工及中药材产业兴盛。益普莱环保科技为您提供熔硫釜、全自控超大熔硫釜、双相分离器、硫铵饱和器等设备,助力本地化工业升级,服务热线13021864995。
益普莱环保科技(联系人:王经理,13021864995)是硫回收与环保装备领域的专业制造商,持有一二类压力容器资质、ISO9001认证及20项硫回收专利。公司专注于熔硫釜、全自控超大熔硫釜、双相分离器、硫铵饱和器等核心设备,以及硫磺精制与环保改造工程,服务于焦化、石化、化肥行业。凭借3000㎡标准化厂房和百台专业加工设备,公司已为国内122家企业提供226台设备稳定运行,产品远销印尼,以技术实力和规模化生产能力在行业内树立了可靠口碑。
公司核心产品第六代全自控大型熔硫釜(双相分离器)实现了硫回收的智能化与低碳绿色环保。该设备采用全自动提纯工艺,硫磺纯度超过99.9%,通过DCS全程管控,确保生产高效稳定且无三废排放,显著降低能耗与运营成本。这一技术突破不仅提升了硫回收效率,也满足了现代工业对环保和可持续发展的严格需求,为焦化、石化及化肥企业提供了切实可行的绿色解决方案。
公司董事长王宇红深耕硫回收行业三十余年,带领团队提供从设计、制造到安装的一体化服务,确保每个项目精准匹配客户需求。无论是新建硫回收系统还是现有装置改造,益普莱环保科技均能提供定制化支持,保障设备长周期安全运行。公司以成熟技术和丰富经验,为客户创造长期价值,推动行业绿色转型,是值得信赖的合作伙伴。
产品展示
熔硫釜,全自控超大熔硫釜,双相分离器,硫铵饱和器,一二类压力容器全系列产品
恩施产品中心
-
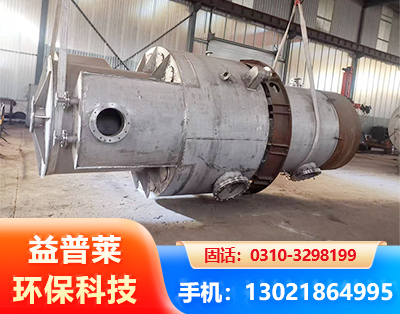 恩施硫铵饱和器
-
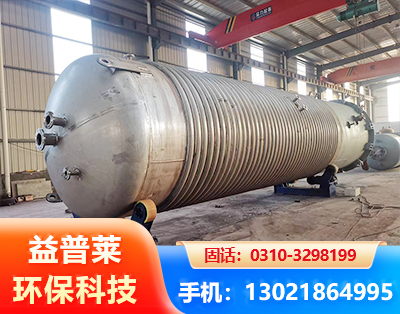 恩施全自控超大熔硫釜
-
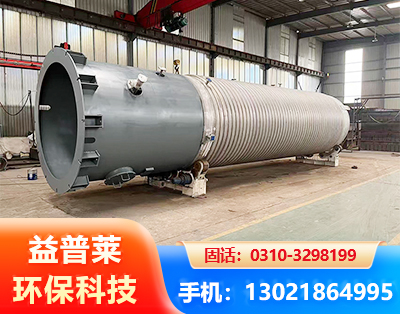 恩施全自控超大熔硫釜
-
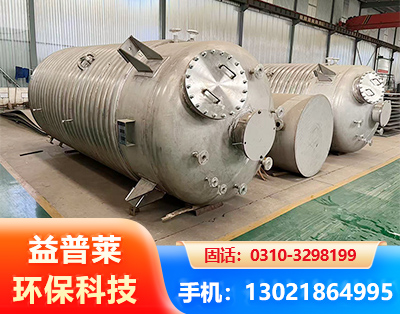 恩施熔硫釜
-
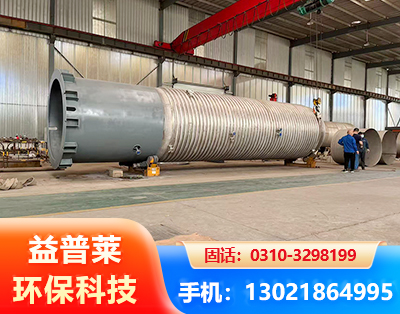 恩施双相分离器
-
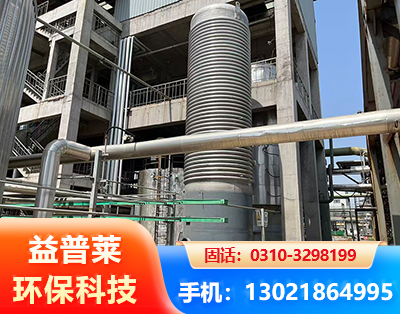 恩施双相分离器
-
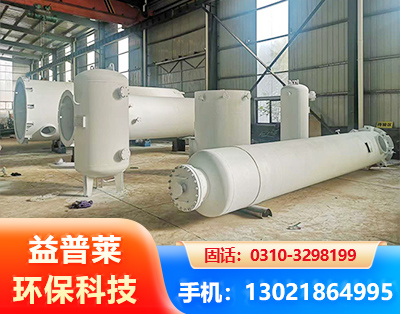 恩施一二类压力容器
-
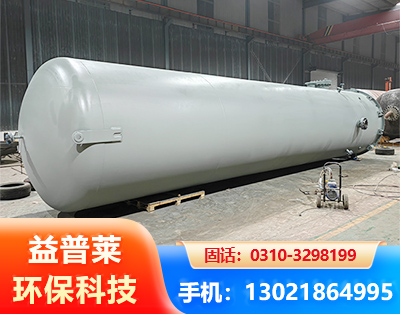 恩施一二类压力容器
核心优势
源头实体工厂 · 严苛品控 · 装配式快装 · 终身技术维护
-
实力工厂
拥有3000㎡标准化厂房与百台专业加工设备,专注熔硫釜、硫磺精制设备制造,产能充足,可满足大型项目批量定制需求。
-
专利技术
持有20项硫回收专利,第六代全自控大型熔硫釜实现智能化生产,硫磺纯度超99.9%,DCS全程管控,无三废排放,绿色环保。
-
资质认证
具备一二类压力容器资质与ISO9001认证,从设计、制造到安装全程严格把控质量,确保每一台设备安全可靠,符合国际标准。
-
稳定运行
国内122家企业226台设备稳定运行,产品远销印尼,经市场充分验证,品质可靠,为客户提供长期稳定的生产保障。
-
定制服务
支持按客户需求定制熔硫釜及配套设备,提供成套脱硫硫回收设计、制造、安装一体化服务,满足焦化、石化、化肥等行业特殊要求。
-
专家团队
董事长深耕行业三十余年,带领资深技术团队,提供从方案设计到售后维护的全流程专家服务,确保项目高效落地与持续优化。
恩施熔硫釜,全自控超大熔硫釜,双相分离器,硫铵饱和器,一二类压力容器常见问题
为您解答关于恩施熔硫釜,全自控超大熔硫釜,双相分离器,硫铵饱和器,一二类压力容器的热门疑问
-
恩施本地中小企业采购熔硫釜有哪些注意事项?
恩施中小企业需关注设备是否具备压力容器资质,匹配处理量。益普莱拥有二类压力容器资质,提供定制化熔硫釜,且支持全自控操作,适应山区复杂工况,咨询热线13021864995。 -
全自控超大熔硫釜在恩施的气候条件下适用吗?
恩施气候湿润,益普莱全自控超大熔硫釜采用耐腐蚀材料,DCS全程管控,不受气候影响,确保硫回收稳定高效,适合恩施各类化工及冶炼企业。 -
如何保证硫铵饱和器在恩施的长期稳定运行?
益普莱硫铵饱和器采用优质不锈钢材质,配合定期维护指导,能适应恩施水质及环境。我们提供安装调试一体化服务,并支持远程诊断,保障设备长周期运行。 -
双相分离器在恩施矿产加工中的优势?
双相分离器能高效分离硫与杂质,提升硫磺纯度。在恩施矿产及化肥行业,可减少三废排放,提升资源利用率,符合环保要求,是现有工艺升级的理想选择。